Cómo elegir el aerosol adecuado para diferentes aplicaciones de productos
September 15, 2026
Autor
A través de un equipo técnico profesional, brindamos a nuestros clientes recomendaciones específicas para la selección de equipos y un servicio posventa integral, ganándonos así la confianza y el reconocimiento de nuestros clientes.
Sarah M.
En 2024, las entregas totales de latas de aerosol de aluminio en todo el mundo alcanzaron los 6,75 mil millones de unidades.
Elegir la lata de aerosol adecuada depende de cinco factores fundamentales: la química del producto, el material y el revestimiento de la lata, el diseño de la válvula y el actuador, el tipo de propelente y los requisitos de presión. SiHai ofrece asesoramiento experto y latas de aerosol vacías personalizadas de alta calidad para sus diversas necesidades de productos.
Conclusiones clave
Analice primero el pH y las propiedades químicas de su producto. Este paso orienta la elección del material de la lata y del revestimiento interno.
Adapte la válvula, el actuador y el propelente a la viscosidad del producto y al patrón de pulverización deseado. Esto garantiza un rendimiento uniforme.
Verifique las clasificaciones de presión y cumpla las normativas DOT y de la ONU. Esto mantiene su producto seguro y legal.
Comprender la aplicación y la compatibilidad de su producto
Comience evaluando las propiedades fundamentales de su producto. Tres características determinan el proceso de selección: el tipo de producto, la viscosidad y la agresividad química. La viscosidad determina el comportamiento de la pulverización y los requisitos de la boquilla. La agresividad química determina el material de la lata y el revestimiento interno. La propiedad química más crítica es el pH. Las condiciones fuertemente ácidas disuelven el acero. Las condiciones fuertemente alcalinas atacan el aluminio porque su película protectora de óxido se disuelve en ambos extremos de pH. El objetivo es mantener la formulación cerca de la neutralidad. Los sistemas tampón evitan el desplazamiento del pH durante la vida útil.
Un pH estable es uno de los factores más importantes para prevenir la corrosión. Los sistemas tampón mantienen la formulación dentro de un intervalo de pH controlado durante largos periodos de almacenamiento. Evitar el desplazamiento hacia valores más bajos o más altos ayuda a preservar las películas de óxido y reduce la posibilidad de ataques localizados rápidos.
Debe analizar la agresividad química de su fórmula. Varios métodos confirman la compatibilidad antes de seleccionar los materiales:
Método de análisis
Finalidad
Comprobación del pH, el color y el olor
Evaluar la estabilidad química y detectar cambios en la fórmula
Inspección de la lata
Identificar la eliminación del estaño, la corrosión, la formación de burbujas o el desprendimiento del revestimiento interno
Examen del concentrado
Detectar cambios de color, partículas, variaciones del pH o reacciones inusuales
Análisis de humedad con un instrumento Karl Fischer
Medir la humedad en disolventes y propelentes, un factor crítico para la compatibilidad
Evaluación del tipo de producto, la viscosidad y las propiedades químicas
Clasifique su producto como formulación acuosa, a base de disolvente o a base de propelente. Las formulaciones acuosas requieren una atención especial debido al potencial de corrosión. La viscosidad puede variar de baja (laca para el cabello) a alta (adhesivos). Una viscosidad elevada puede requerir un actuador o una válvula especializados. Las propiedades químicas, como el pH y la reactividad, orientan la elección de los materiales. Utilice la tabla anterior para determinar qué análisis realizar. La identificación temprana ahorra tiempo y evita fallos costosos.
Adaptación de los materiales y revestimientos internos de las latas para garantizar la compatibilidad
Una vez que conozca el pH y la agresividad de su producto, elija el material de la lata. Hay dos opciones predominantes: aluminio y hojalata. Ambas requieren un revestimiento interno para las formulaciones acuosas. La tabla siguiente compara su rendimiento:
Factor de rendimiento
Latas de aluminio
Latas de hojalata
Riesgo de corrosión con formulaciones acuosas/ácidas
Los productos acuosos y ácidos suponen un riesgo de corrosión; la capa de óxido pasivante natural solo proporciona una resistencia básica
Susceptible a la corrosión por naturaleza; alto riesgo si falla el revestimiento
Requisito de revestimiento interno
Requerido para la mayoría de las formulaciones (epoxi, poliéster o sin BPA)
Siempre requiere una laca protectora interna
Resistencia mecánica / comportamiento bajo presión
Dúctil, con menor rigidez; depende del grosor de la pared y de la geometría de la cúpula; se deforma plásticamente antes de romperse (advertencia visible)
Mayor límite elástico y rigidez; soporta presiones internas más elevadas con menor deformación
Construcción / riesgo de fugas
De una sola pieza y sin costuras (extrusión por impacto); menos uniones y menor riesgo en las interfaces de fuga
De varias piezas, con costura lateral soldada y extremos unidos; mayor riesgo de fugas debido a las costuras
Peso / logística
Más ligera, lo que reduce los costes de transporte
Más pesada, lo que afecta a los costes logísticos
Coste
Mayores costes de material y procesamiento, pero ahorro logístico gracias al menor peso
Más barata por unidad en grandes volúmenes
Aplicaciones más adecuadas
Productos prémium, de bajo volumen, impulsados por la marca, cosméticos o farmacéuticos
Productos sensibles al coste, de alta presión, industriales, automovilísticos, pinturas e insecticidas
Ningún material es universalmente resistente a la corrosión sin revestimientos. El aluminio presenta un riesgo específico para los productos acuosos o ácidos, mientras que la hojalata siempre requiere un revestimiento interno. El rendimiento final depende de la compatibilidad del revestimiento, el pH de la formulación, el contenido de agua y el control de calidad. La elección del revestimiento interno está condicionada por el sustrato. La selección entre hojalata y aluminio, así como las decisiones sobre el revestimiento, deben realizarse conjuntamente. El pH determina de manera efectiva tanto el sustrato compatible como el material de revestimiento necesario. Seleccione revestimientos de epoxi, poliéster o sin BPA en función de la química de su producto.
Selección de latas de aerosol vacías personalizadas de SiHai para necesidades especializadas
Las latas de aerosol estándar no siempre cumplen sus requisitos únicos. SiHai ofrece latas de aerosol vacías personalizadas adaptadas a la química y la aplicación específicas de su producto. Puede especificar el material, el tipo de revestimiento, el tamaño y el diseño. SiHai utiliza análisis avanzados para garantizar la compatibilidad. Las pruebas de almacenamiento acelerado, la exposición a niebla salina y los ensayos electroquímicos de corrosión predicen el rendimiento a largo plazo. La tabla siguiente muestra cómo la duración del análisis reduce el riesgo:
Tipo de análisis
Duración del análisis
Reducción del riesgo
Base de la muestra
Análisis tradicional de estabilidad durante almacenamiento a largo plazo
Se recomienda al menos 1 año
Del 62 % a aproximadamente el 7 % después de 1 año
Aproximadamente 7.500 envases de aluminio, acero estañado y acero sin estaño
Ensayo electroquímico de corrosión
En un plazo de 90 días
Del 62 % al <1 % en un plazo de 90 días
Más de 1.500 comparaciones directas entre las predicciones y la corrosión real de los envases
Ambos tipos de análisis reducen el riesgo a medida que aumenta la duración del análisis. Los ensayos electroquímicos logran un riesgo menor en menos tiempo. SiHai también realiza estos análisis adicionales:
Ensayos de presión de estallido
Exposición en cámara de humedad
Ensayos cíclicos de corrosión
Inspección microscópica de las costuras soldadas
Comprobaciones de continuidad y adhesión del revestimiento
Ensayos de pérdida de peso para la corrosión general
Medición de la profundidad de las picaduras mediante microscopía óptica
Estos análisis acelerados identifican el riesgo de corrosión en las primeras etapas del desarrollo. SiHai garantiza que sus latas de aerosol vacías personalizadas cumplan las normas de seguridad y rendimiento antes de la producción. Este enfoque le ahorra tiempo y reduce los costosos fallos en campo.
Componentes de las latas de aerosol: válvulas, actuadores y propelentes
Ya ha seleccionado el material de la lata y el revestimiento interno. Ahora debe elegir los componentes que controlan cómo sale el producto de la lata. La válvula, el actuador y el propelente funcionan como un sistema. Cada componente afecta al patrón de pulverización, la velocidad de suministro y el rendimiento general. Una incompatibilidad entre estas piezas provoca pulverizaciones débiles, goteo o un fallo total del producto.
Cómo elegir la válvula y el actuador adecuados para su patrón de pulverización
La válvula es la conexión entre la formulación y el entorno exterior. Seleccione el tipo de válvula según la forma en que desea dispensar el producto. Existen tres categorías principales. Una válvula dosificadora libera una cantidad fija con cada pulsación. Una válvula de pulverización continua libera el contenido de forma continua mientras se mantiene pulsada. Una válvula de descarga total libera todo el contenido con una sola pulsación, lo que resulta adecuado para pesticidas de uso interior.
Las válvulas de pulverización continua dominan el mercado general de aerosoles de consumo. Se encuentran en muchas categorías de productos:
Cuidado personal: laca para el cabello, desodorante, protector solar
Productos domésticos: abrillantadores de muebles, ambientadores, desinfectantes
Industriales y técnicos: pinturas en aerosol, lubricantes, adhesivos
Alimentos: aerosoles de aceite de cocina, nata montada
Control de plagas y agricultura: insecticidas
Seguridad contra incendios: extintores portátiles
En las válvulas de pulverización continua, el orificio del vástago es la última restricción antes del actuador. Esta pequeña abertura controla directamente el caudal total. Un orificio de vástago más grande aumenta la velocidad de suministro. Uno más pequeño la reduce. La relación no es lineal. Depende de la viscosidad de la formulación y del tipo de propelente. Los tamaños habituales de los orificios del vástago oscilan entre 0,013 y 0,030 pulgadas. Un orificio demasiado pequeño provoca una pulverización débil. Uno demasiado grande provoca goteo.
El actuador determina la geometría final de la pulverización. Elija un actuador que produzca la salida requerida por su aplicación. Las opciones incluyen una niebla fina, un chorro de pulverización continuo, un patrón en abanico, espuma o un chorro direccional. El actuador debe coincidir con el diámetro del vástago de la válvula. También debe ser adecuado para la viscosidad y las características de las partículas de su producto. La selección de la válvula —incluidos el diámetro del vástago, la tensión del muelle, el material de la junta y el caudal— afecta directamente al patrón de pulverización, el tamaño de las partículas y el caudal. Debe confirmar la compatibilidad de la válvula con el producto y el tipo de propelente antes de comenzar el llenado.
Selección del propelente: GLP, gas comprimido o HFA
El propelente proporciona la energía que impulsa el producto fuera de la lata. Puede elegir entre tres categorías principales: gas licuado de petróleo (GLP), gas comprimido e hidrofluoroalcanos (HFA). Cada tipo se comporta de forma diferente dentro de la lata y produce distintas características de pulverización.
Los propelentes GLP incluyen propano, n-butano, isobutano y éter dimetílico (DME). Estos gases licuados mantienen una presión constante a medida que se vacía la lata. Esta presión constante garantiza un suministro uniforme desde la primera hasta la última pulverización. Los gases comprimidos, como el dióxido de carbono y el nitrógeno, no se licúan. Su presión disminuye a medida que se vacía la lata. Esta caída de presión afecta al diseño de la válvula y al rendimiento de la pulverización. Los HFA sirven como alternativas a los clorofluorocarbonos para aplicaciones específicas.
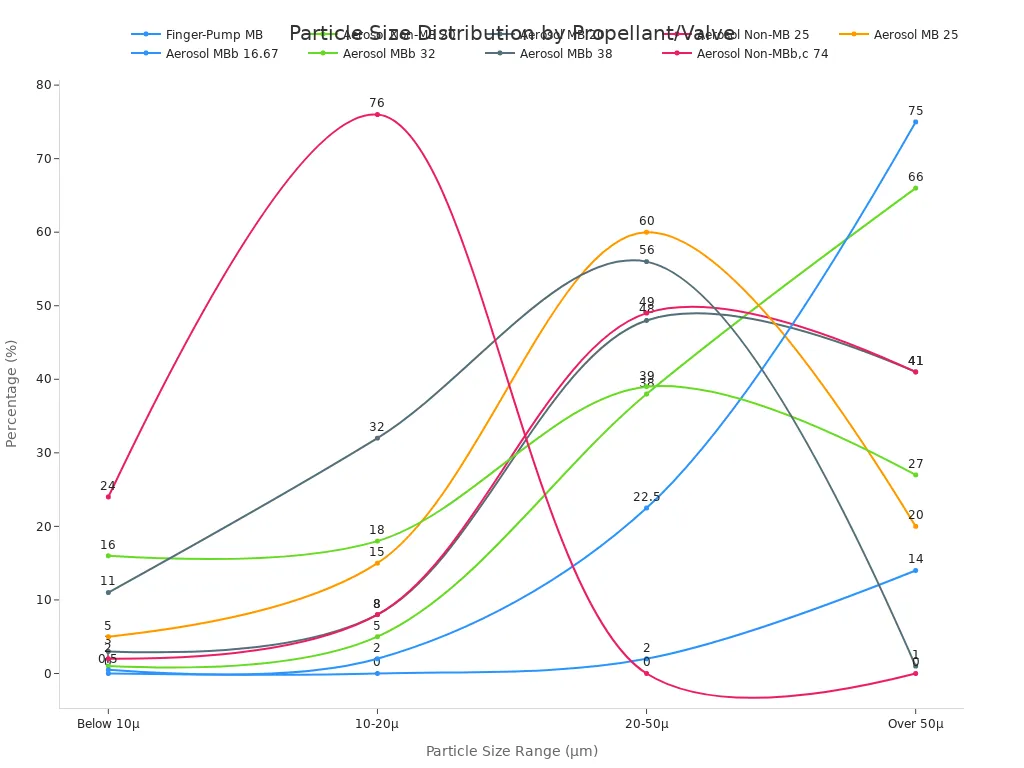
La elección del propelente afecta directamente a la distribución del tamaño de las partículas de pulverización. A diferencia de la mayoría de los aerosoles, en los que las acciones explosivas causadas por la despresurización instantánea del propelente licuado actúan para reducir el tamaño de las partículas en distintos grados, el tamaño de las partículas de los pulverizadores de bomba manual se considera muy grueso. Los pulverizadores de bomba manual son más adecuados para aplicaciones superficiales. Como regla general, las partículas pulverizadas por unidades de bomba manual alcanzan el suelo en cinco segundos o menos, independientemente de la dirección inicial de la pulverización. Los únicos aerosoles cuyas pulverizaciones son comparables a las de las bombas manuales son los nitrosoles, que utilizan de 1 a 6 gramos de gas nitrógeno según el tamaño, y los tipos a base de agua diseñados para que el propelente de hidrocarburo se separe en la parte superior como una capa diferenciada.
Puede controlar el tamaño de las partículas mediante tres técnicas: ajustar el diseño de las boquillas, modificar las formulaciones y optimizar las mezclas de propelentes. Estas técnicas le ayudan a lograr las características de pulverización deseadas y a garantizar una calidad uniforme del producto. La tabla siguiente muestra cómo afectan a la distribución del tamaño de las partículas las distintas combinaciones de válvulas y propelentes:
Tipo y válvula
Propelentes
% inferior a 10 μ
% de 10 a 20 μ
% de 20 a 50 μ
% superior a 50 μ
Bomba manual
fragmentación mecánica (MB)
0
0
2
14
Aerosol sin MB
20
1
5
38
66
Aerosol con MB
20
3
8
48
41
Aerosol sin MB
25
2
8
49
41
Aerosol con MB
25
5
15
60
20
Aerosol con MB
16,67
0,5
2
22,5
75
Aerosol con MB
32
16
18
39
27
Aerosol con MB
38
11
32
56
1
Aerosol sin MB
74
24
76
0
0
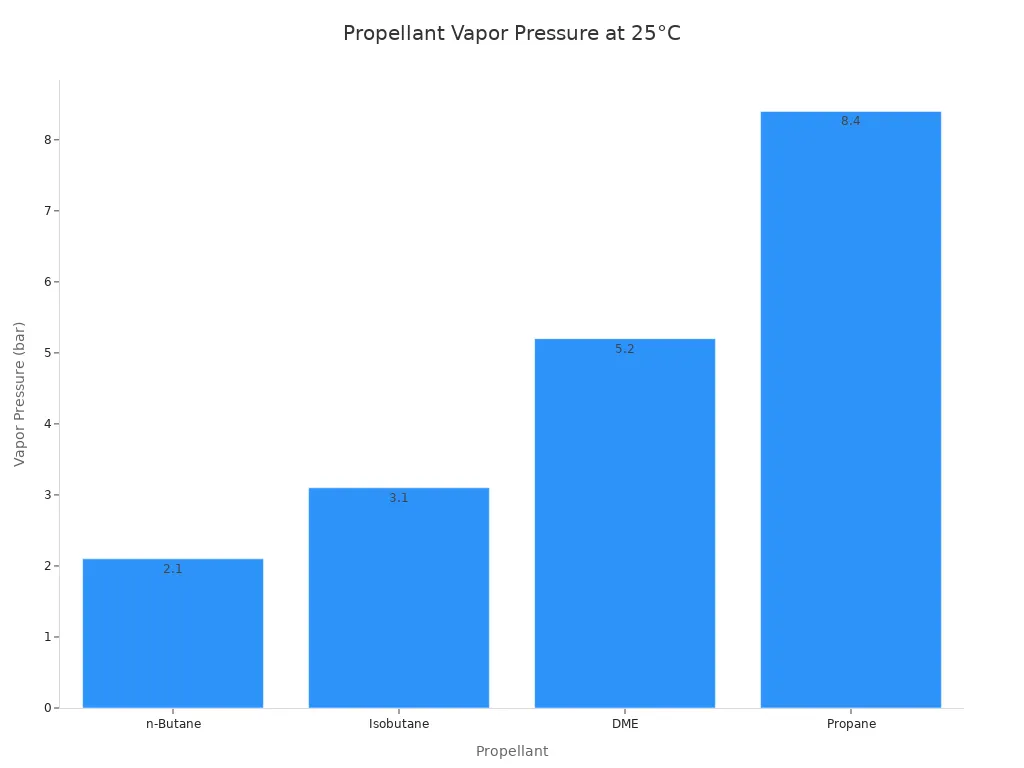
La presión de vapor del propelente a 25 °C influye en el diseño de la lata y en los requisitos de seguridad. Debe seleccionar un envase clasificado para la presión de su propelente. La tabla siguiente resume las propiedades clave de los propelentes:
Propelente
Presión de vapor a 25 °C
Inflamabilidad
Material recomendado para el envase (presión máxima de trabajo)
Implicación para el diseño / la seguridad
Propano
~8,4 bar
Altamente inflamable
Aluminio (12–18 bar) o acero de hojalata (12–15 bar)
La elevada presión de vapor requiere envases clasificados para alta presión; se necesita un entorno de fabricación a prueba de explosiones.
n-Butano
~2,1 bar
Altamente inflamable
Aluminio o hojalata (ambos adecuados)
La menor presión permite paredes más delgadas; aun así, requiere medidas de seguridad para materiales inflamables.
Isobutano
~3,1 bar
Altamente inflamable
Aluminio (12–18 bar) o hojalata (12–15 bar)
Presión moderada; la clasificación del envase se cumple fácilmente; la inflamabilidad determina el almacenamiento y la manipulación.
Éter dimetílico (DME)
~5,2 bar
Inflamable
Aluminio (12–18 bar)
La presión se encuentra dentro del intervalo seguro para las latas estándar; la inflamabilidad aún exige líneas de llenado a prueba de chispas.
Dióxido de carbono
Solo fase gaseosa
No inflamable
PET con revestimiento de barrera (8–10 bar) o acero
Sin riesgo de inflamabilidad; se acepta una clasificación de presión más baja para el envase; la presión disminuye durante el uso (lo que afecta al diseño de la válvula).
Nitrógeno
Solo fase gaseosa
No inflamable
PET con revestimiento de barrera (8–10 bar) o acero
La ausencia de inflamabilidad simplifica la seguridad; sin embargo, la elevada presión inicial (6–12 bar) puede requerir dispositivos de alivio de presión.
A medida que el butano se emite y experimenta reacciones fotoquímicas en la atmósfera, contribuye al crecimiento de las partículas existentes y a la formación de otras nuevas. Este proceso modifica la distribución general del tamaño de los aerosoles, desplazándola normalmente hacia partículas más grandes. La mayor presencia de partículas grandes puede tener varias consecuencias ambientales. Debe tener en cuenta estos factores ambientales al seleccionar el propelente.
Cómo garantiza SiHai la compatibilidad y el rendimiento de los componentes
SiHai proporciona latas de aerosol vacías personalizadas y componentes que funcionan conjuntamente como un sistema integrado. La empresa realiza rigurosos controles de calidad para verificar la compatibilidad de la válvula y el actuador. Estas pruebas siguen una secuencia definida:
Los ensayos de inmersión exponen los materiales del vástago y de la junta a la formulación durante periodos y a temperaturas definidos, registrando cambios en el hinchamiento, la dureza, las grietas o la pérdida de resistencia química.
A continuación, los ensayos funcionales de pulverización muestran si el vástago de la válvula de aerosol sigue funcionando correctamente después de la inmersión.
El análisis de extracción busca sustancias transferidas desde los materiales de la válvula, con un estudio de migración cuando la exposición en contacto con alimentos lo requiere.
Los resultados pasan a formar parte de los registros de garantía de calidad que respaldan el cumplimiento normativo.
El protocolo de detección de fugas utiliza pruebas de fugas al 100 % en las líneas y ensayos de laboratorio cada aproximadamente 2 horas para identificar fallos de las juntas.
Las pruebas de cumplimiento de presión y dimensiones detectan variaciones antes del envío.
Las comprobaciones de compatibilidad del actuador garantizan que el vástago de la válvula de aerosol funcione con el botón o el cabezal pulverizador según lo previsto.
SiHai también realiza estas pruebas adicionales de compatibilidad:
Pruebas de compatibilidad: Antes de la producción a gran escala, pruebe los materiales de la válvula con la formulación del producto para detectar reacciones químicas, hinchamiento o contracción de los componentes de la válvula.
Patrón de pulverización y uniformidad del caudal: Realice pruebas controladas para evaluar el patrón de pulverización, el caudal y la uniformidad general, ajustando el tamaño de los orificios o los tipos de actuador según los resultados.
Pruebas de estrés ambiental: Pruebe las válvulas a distintas temperaturas, niveles de humedad y condiciones de almacenamiento para confirmar el rendimiento e identificar posibles fallos.
Pruebas de pérdida de peso: Mida el peso del producto durante periodos prolongados para supervisar la retención y detectar fugas graduales o evaporación.
Resistencia a la corrosión: Utilice válvulas de acero inoxidable y aluminio para mejorar la resistencia a la corrosión en entornos con mucha humedad.
Integridad del sellado de la válvula: Pruebe las juntas de caucho o elastómero para garantizar que permanezcan intactas con distintas presiones y temperaturas.
Simulaciones en condiciones reales: Configure simulaciones con las condiciones reales de almacenamiento y uso del producto para observar el rendimiento de la válvula a lo largo del tiempo.
Estas pruebas confirman que sus latas de aerosol vacías personalizadas funcionan según lo previsto durante toda la vida útil de su producto. SiHai combina experiencia en componentes con precisión de fabricación. La empresa le ayuda a seleccionar la combinación adecuada de válvula, actuador y propelente para su aplicación específica. Este enfoque integrado reduce el tiempo de desarrollo y evita fallos costosos de compatibilidad.
Presión, seguridad y cumplimiento normativo
Comprensión de las clasificaciones de presión y los requisitos de presión de estallido
Debe verificar la clasificación de presión de la lata antes del llenado. La norma DOT 49 CFR establece un mínimo claro:
En cualquier caso, el envase metálico debe ser capaz de soportar, sin estallar, una presión de al menos una vez y media la presión de equilibrio del contenido a 54,4 °C (130 °F).
El grosor de la pared determina directamente la resistencia al estallido. Tres factores determinan la resistencia al estallido: el grosor de la pared, el grado de la aleación y el diseño de la cúpula. Las latas de mayor diámetro necesitan paredes proporcionalmente más gruesas o un acero más resistente.
Diámetro de la lata
Requisito de grosor de pared para contener la misma presión
52 mm
Base de referencia
57 mm
Paredes proporcionalmente más gruesas o acero de mayor resistencia
60 mm
Paredes proporcionalmente más gruesas o acero de mayor resistencia
Cumplimiento de las normativas DOT, de la ONU y de la EPA para latas de aerosol
Según el Reglamento Modelo de la ONU, los aerosoles pertenecen a la Clase 2 (Gases), con el número de identificación UN 1950. La tabla siguiente muestra las tres divisiones:
División de la ONU
Nombre de la clase de peligro
Criterios y umbrales
Marcados de transporte requeridos
División 2.1
Gas inflamable
> 85 % de ingredientes inflamables O calor de combustión ≥ 30 kJ/g
Cartel en forma de rombo de gas inflamable de Clase 2.1, UN 1950
División 2.2
No inflamable, no tóxico
< 1 % de componentes inflamables y calor de combustión < 20 kJ/g
Cartel en forma de rombo de gas no inflamable de Clase 2.2, UN 1950
División 2.3
Gas tóxico
Valores de CL50 ≤ 5.000 ppm
Cartel en forma de rombo de gas venenoso de Clase 2.3, con indicaciones de peligro por inhalación de sustancias tóxicas
También debe cumplir las normas de la EPA relativas a los compuestos orgánicos volátiles y las emisiones de propelentes.
Compromiso de SiHai con las normas de seguridad y calidad
SiHai cuenta con las certificaciones ISO 9001 e ISO 14001 para la gestión de la calidad y las normas medioambientales. SiHai realiza pruebas de presión de estallido en cada lote de latas de aerosol vacías personalizadas. El procedimiento sigue pasos estrictos:
Calibre un comprobador hidrostático con un manómetro de presión estándar para mantener el error dentro de ±0,02 MPa. Verifique que la temperatura del baño de agua sea estable a 23±2 °C.
Extraiga 12 muestras aleatorias por lote. Sujete cada muestra con un dispositivo de alta precisión.
Inyecte agua presurizada a 0,1 MPa/s. Registre la presión de deformación cuando la tapa inferior se invierta. Continúe hasta la rotura y, a continuación, registre el valor y la ubicación finales de la presión de estallido.
Este riguroso enfoque garantiza que sus latas de aerosol vacías personalizadas cumplan todos los requisitos de seguridad.
Costes, sostenibilidad y pasos prácticos de selección
Equilibrio entre costes y consideraciones medioambientales
Debe afrontar un equilibrio crítico entre el coste y el impacto medioambiental. Según la Global Aerosol Recycling Association, cada año se recicla menos del 10 % de las latas de aerosol en todo el mundo. Esta baja tasa significa que la mayoría de las latas terminan en vertederos o incineradoras. Puede reducir la huella de carbono de su producto mediante una selección inteligente del propelente. La tabla siguiente muestra el potencial de calentamiento global de los propelentes habituales:
Tipo de propelente
Índice de PCG (aproximado)
Mezcla de GLP A
3–4
Nitrógeno
0
Mezcla de DME
1
El nitrógeno ofrece el menor impacto climático. Un aerosol típico contiene entre un 10 y un 15 % de propelente en peso. Este componente influye significativamente en su huella medioambiental total. También debe considerar opciones de diseño que permitan ahorrar costes. Simplificar la geometría del cuerpo de la lata reduce el uso de aluminio y los costes de las materias primas. Estandarizar los diseños superior e inferior reduce los gastos de producción.
Seguimiento de una lista de comprobación de selección paso a paso
Puede evitar los problemas habituales siguiendo un enfoque sistemático. Primero, determine el patrón de pulverización requerido para seleccionar el tipo de válvula adecuado. Segundo, evalúe las necesidades de control de la dosificación. Las válvulas dosificadoras son esenciales para aplicaciones de precisión, como los productos farmacéuticos. Tercero, verifique la compatibilidad entre la válvula, el propelente y la viscosidad del producto. También debe evitar estos errores frecuentes:
La selección incorrecta del propelente provoca una fuerza de pulverización deficiente y vulneraciones normativas
La incompatibilidad de materiales provoca corrosión y retiradas costosas
El llenado excesivo genera sobrepresión e incumplimientos de la normativa DOT
El funcionamiento defectuoso de la válvula provoca pulverizaciones entrecortadas y pérdida de propelente
Aprovechamiento de la experiencia de SiHai para soluciones rentables y sostenibles
SiHai le ayuda a equilibrar el rendimiento, el coste y la responsabilidad medioambiental. La empresa proporciona latas de aerosol vacías personalizadas optimizadas para la eficiencia de los materiales. SiHai también orienta la selección del propelente hacia opciones con menor PCG. Su experiencia garantiza que evite errores de diseño costosos y sanciones normativas. Con SiHai, logrará un rendimiento fiable sin comprometer sus objetivos de sostenibilidad.
Usted elige la lata de aerosol adecuada haciendo coincidir las propiedades de su producto con el material de la lata, la válvula, el propulsor y la clasificación de presión. Comience con una prueba de compatibilidad entre su fórmula y el recubrimiento interior de la lata o los elastómeros de la válvula. Consulte el DOT 49 CFR y los Reglamentos Modelo de la ONU para garantizar la seguridad. Considere los costos del ciclo de vida, incluidas las tarifas de reciclaje y la eficiencia del propulsor. Colabore con proveedores de confianza como SiHai para lograr un rendimiento, una seguridad y un cumplimiento normativo óptimos.
Preguntas frecuentes
¿Cómo se prueba la compatibilidad de una fórmula con una lata de aerosol?
Se realizan pruebas de almacenamiento acelerado, pruebas electroquímicas de corrosión y exposiciones a niebla salina. SiHai realiza estas pruebas en latas de aerosol vacías personalizadas antes de la producción.
¿Qué propulsor funciona mejor con las fórmulas a base de agua?
Los gases comprimidos, como el nitrógeno o el dióxido de carbono, son adecuados para las fórmulas a base de agua. Estos propulsores no se licuan y reducen el riesgo de corrosión en el interior de la lata.
¿Qué clasificación de presión necesita su lata de aerosol?
Su lata debe soportar 1,5 veces la presión de equilibrio a 54,4 °C. Verifique siempre las clasificaciones de presión de ruptura antes del llenado y el transporte.
 en
 ru
 es
 pt
 zh-CN