Este artículo explica el proceso de fabricación de latas de aerosol, desde la impresión de la hojalata hasta el producto terminado. Cada etapa protege la calidad, la seguridad y la fiabilidad de la marca. SiHaiPack sigue este flujo de trabajo para ofrecer latas de aerosol uniformes y de alta calidad. Los pasos siguientes le guiarán a través de la producción.
Conclusiones clave
La hojalata protege la lata contra la corrosión y le proporciona la resistencia necesaria para soportar la presión.
La impresión offset coloca el diseño de su marca en la lata con colores nítidos y detalles precisos.
Las pruebas de calidad, como los baños de agua caliente y las comprobaciones de presión, garantizan que cada lata sea segura y no tenga fugas.
Material de hojalata y especificaciones de la lata
La hojalata es el material preferido para las latas de aerosol porque combina resistencia a la corrosión con una excelente conformabilidad. El recubrimiento de estaño protege el acero base contra los ataques químicos, mientras que el núcleo de acero proporciona la resistencia estructural necesaria para soportar la presión interna. Este equilibrio hace que la hojalata sea ideal para el proceso de fabricación de latas de aerosol, donde tanto la durabilidad como la facilidad de procesamiento son importantes.
Grado de hojalata y acabado superficial
La inspección del material comienza antes de la producción. SiHaiPack comprueba el tamaño, la dureza y el aspecto de la hojalata para garantizar que cada lámina cumpla las especificaciones. La dureza se mide mediante Rockwell HR30T, y los temples más duros, como T-5, T-6, DR-9 y DR-10, proporcionan mayor rigidez para fondos de fácil apertura y cuerpos de latas. La adherencia del recubrimiento se prueba conforme a ASTM A623 y EN 10202 para confirmar la protección contra la corrosión y el rendimiento del barniz.
Propiedad mecánica | Especificación / Valor típico | Temple / norma relacionada |
|---|
Límite elástico | Medio a alto; los grados DR suelen ser >500 MPa | T3–T5 (SR); DR8–DR10 (DR) |
Alargamiento | Alto para temples blandos (≥30 % para T-1/T-2) | T-1, T-2 (SR) |
Dureza | Medida mediante Rockwell HR30T | ASTM A623; EN 10202 |
Los grados de temple habituales para las latas de aerosol incluyen T2.5, T3, T4, DR8 y DR9. Los acabados superficiales van desde brillante (Ra < 0.35 µm) hasta piedra (Ra 0.35–0.60 µm). La hojalata de doble reducción se suministra normalmente con un acabado piedra, que hace que los arañazos sean menos visibles.
Especificaciones del tamaño y del recubrimiento de la lata
SiHaiPack define las especificaciones de la lata antes de comenzar la producción. El diámetro, la altura y el tipo de recubrimiento se confirman según los requisitos del producto del cliente. Los recubrimientos internos, como el epoxi fenólico, resisten la corrosión causada por fórmulas ácidas o a base de agua, mientras que las capas externas de poliamida-imida proporcionan durabilidad frente a la humedad y la exposición a productos químicos.
El espesor del cuerpo de la lata suele oscilar entre 0.18 y 0.28 mm, con pesos de recubrimiento de estaño de 2.8/2.8 a 5.6/5.6 g/m² por lado. Los fondos abovedados y las bases utilizan intervalos de espesor similares. Estas especificaciones garantizan que la lata terminada funcione de forma fiable durante el llenado, el almacenamiento y el uso por parte del consumidor.
Proceso de fabricación de latas de aerosol: etapa de impresión
Flujo de trabajo para la aprobación del diseño
La etapa de impresión comienza con la aprobación del diseño. Este paso garantiza que el diseño cumpla las expectativas del cliente antes de iniciar la producción en serie. SiHaiPack revisa el diseño para comprobar la precisión del color, el registro de impresión y el cumplimiento de las dimensiones de la lata. El equipo verifica que el texto y los gráficos encajen dentro del área imprimible del cuerpo de la lata. También comprueba que los códigos de barras y las etiquetas reglamentarias cumplan las normas del sector.
La igualación de colores sigue al proceso de revisión del diseño. El equipo compara los archivos digitales con las guías de referencia Pantone. Ajusta las formulaciones de tinta para reproducir con precisión los colores de la marca. Este proceso evita variaciones de color que podrían perjudicar la identidad de la marca. Una vez finalizado el diseño, el equipo crea una prueba digital.
La prueba digital final se envía al cliente para su aprobación y firma. Este paso tarda entre 2 y 3 días laborables.
Este proceso de aprobación elimina los errores antes de comenzar la impresión. En los pedidos personalizados litografiados, todo el proceso, desde la aprobación del diseño hasta la producción y los ciclos de curado, suele requerir entre 4 y 6 semanas. El proceso de fabricación de latas de aerosol depende de esta cuidadosa aprobación para evitar reimpresiones costosas. Detectar un solo error en esta etapa ahorra miles de dólares en materiales desperdiciados.
Impresión offset sobre hojalata
La impresión offset es el método estándar para la decoración de latas de aerosol de gran volumen. La impresora transfiere la imagen desde una plancha de impresión a un cilindro de mantilla de caucho. A continuación, la mantilla aplica la imagen sobre la lámina de hojalata con un registro preciso. Este método de transferencia indirecta funciona bien con superficies metálicas rígidas.
El proceso de impresión de hojalata utiliza tintas especialmente formuladas para sustratos metálicos. Estas tintas se adhieren al recubrimiento de estaño y resisten las operaciones de conformado posteriores. La prensa de impresión aplica cada color en secuencia. El registro entre colores debe mantenerse dentro de tolerancias estrictas para conservar la nitidez de la imagen.
La impresión offset ofrece varias ventajas para las latas de aerosol. Produce imágenes nítidas y uniformes en miles de láminas. El proceso permite utilizar hasta seis u ocho colores en una sola pasada por la prensa. Esta capacidad permite crear diseños de marca complejos con degradados, sombras y textos pequeños. La velocidad de impresión también se adapta a las necesidades de la producción de gran volumen.
SiHaiPack opera modernas líneas de impresión offset dentro de la fábrica de producción de latas de aerosol. La fábrica aplica los diseños de marca y las etiquetas técnicas directamente en la línea de producción. La etapa de impresión también incluye capas de recubrimiento protector. Estos recubrimientos cumplen dos funciones: mejoran el aspecto de la marca y añaden resistencia a la corrosión a la superficie exterior. Un barniz transparente de sobreimpresión protege el diseño impreso contra los arañazos durante la manipulación y el transporte.
Después de la impresión, la tinta pasa por un proceso de curado. El calor o la luz UV seca la tinta y la fija a la superficie de la hojalata. Este paso garantiza que el diseño permanezca intacto durante el conformado posterior, el llenado y el uso por parte del consumidor. La tinta curada resiste el roce, los arañazos y la exposición a productos químicos.
La combinación de la aprobación del diseño y la impresión offset crea un proceso de decoración fiable. Cada lata lleva la misma impresión de alta calidad. La etapa de impresión representa un paso fundamental en el proceso de fabricación de latas de aerosol. Cada lámina impresa pasa después a las etapas de conformado y recubrimiento. La calidad de impresión afecta directamente la percepción del consumidor en los puntos de venta.
Conformado y recubrimiento de la lata
Proceso de dos piezas frente a tres piezas
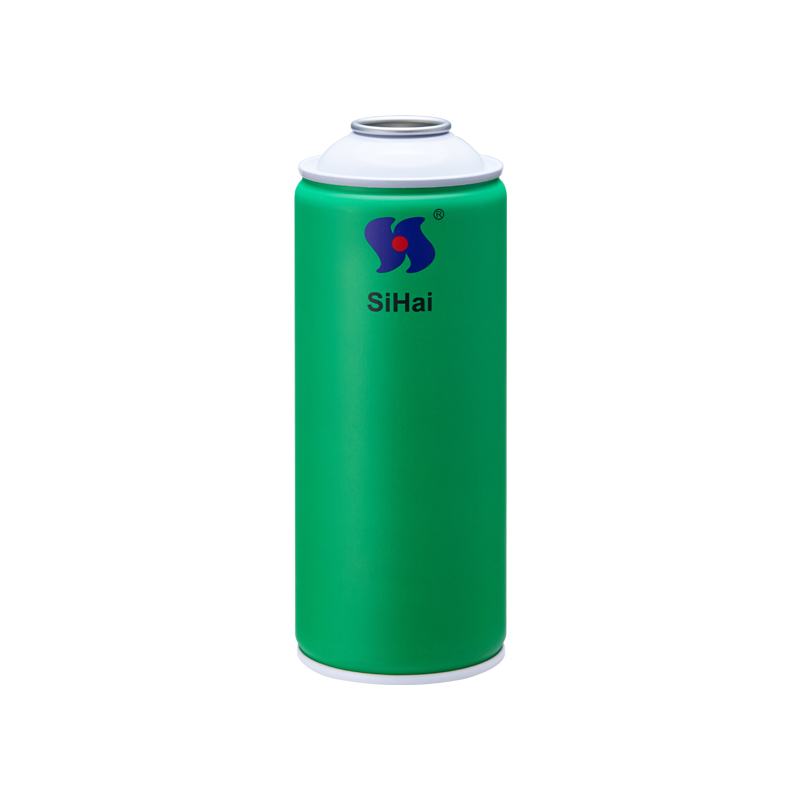
Las latas de aerosol se producen mediante uno de dos métodos principales. El proceso de embutición y estirado en dos piezas comienza con un disco plano de hojalata. Una prensa embute el disco para darle forma de vaso, y una etapa de estirado adelgaza las paredes mientras aumenta la altura. Este método crea un cuerpo sin costuras con un fondo integrado. El diseño de dos piezas elimina una costura soldada, lo que reduce las posibles vías de fuga y mejora la resistencia a la presión.
El proceso de tres piezas construye la lata a partir de tres componentes independientes: un cuerpo cilíndrico, una cúpula superior y una base inferior. Los fabricantes cortan las láminas de hojalata en piezas planas, las enrollan formando cilindros y sueldan la costura lateral. Este método ofrece flexibilidad para diferentes dimensiones de lata y es habitual en el entorno de la fábrica de producción de latas de aerosol . Ambos métodos requieren un control preciso porque la lata debe contener de forma segura productos presurizados.
Soldadura, estrechamiento y pestañado
En la línea de tres piezas, el cuerpo soldado pasa por varias etapas de conformado. Las partes superior e inferior se estampan por separado a partir de bobinas de hojalata. La pieza superior recibe una abertura para la cazoleta de la válvula, mientras que la parte inferior se moldea formando una cúpula para proporcionar resistencia a la presión. A continuación, el cuerpo cilíndrico se somete al estrechamiento, reduciendo el diámetro en cada extremo para aceptar los componentes finales. Después se realiza el pestañado, creando un pequeño reborde hacia afuera que fija los extremos en su posición durante el engatillado.
La calidad de la soldadura es fundamental. Las soldadoras automáticas de cuerpos de latas utilizadas en la fabricación de latas de tres piezas alcanzan una tasa de defectos inferior a 3 por cada 1.000 unidades, según información de un fabricante de líneas de producción de cuerpos de latas. Esto se traduce en una tasa de defectos inferior al 0.3 %, un sólido indicador de la fiabilidad del proceso. Después de la soldadura, la costura se recubre para evitar la corrosión a lo largo de la unión.
Los recubrimientos protectores se aplican tanto a las superficies interiores como a las exteriores. Los recubrimientos interiores, como el epoxi fenólico, protegen el metal de la fórmula del producto. Los recubrimientos exteriores proporcionan una base para el proceso de impresión de hojalata y añaden una barrera contra la humedad. Cada recubrimiento se cura a temperaturas controladas para garantizar una adherencia y una cobertura adecuadas. Estas capas prolongan la vida útil de la lata y mantienen la integridad del producto durante todo el proceso de fabricación de latas de aerosol.
Pruebas de estabilidad y control de calidad
Pruebas de presión y fugas
Las latas de aerosol terminadas deben soportar la presión interna sin presentar fugas ni deformarse. La prueba del baño de agua caliente es el método estándar para detectar fugas. Las latas pasan por un baño de agua caliente a una temperatura y durante un tiempo suficientes para que la presión interna alcance la presión a 55 °C (131 °F). Si la fase líquida no supera el 95 % de la capacidad del recipiente a 50 °C (122 °F), la presión objetivo se reduce a la correspondiente a 50 °C (122 °F). Cualquier fuga o deformación permanente provoca el rechazo.
Condición | Temperatura del baño | Requisito de duración | Pruebas adicionales |
|---|
Recipientes de aerosol estándar | Suficiente para alcanzar la presión interna a 55 °C (131 °F), o a 50 °C (122 °F) si la fase líquida es ≤95 % de la capacidad a 50 °C | Lo suficientemente prolongada para alcanzar la presión interna especificada | Sin fugas ni deformación permanente |
Contenidos sensibles al calor o recipientes de plástico que se ablandan | De 20 °C (68 °F) a 30 °C (86 °F) | Suficiente para cumplir el objetivo de la prueba | Un recipiente de cada 2.000 se prueba a una temperatura más alta |
Comprobaciones de corrosión y recubrimiento
Las pruebas de corrosión verifican que los recubrimientos interiores y exteriores resistan la fórmula del producto y la exposición ambiental. Los inspectores comprueban la adherencia, la cobertura y la continuidad del recubrimiento en el cuerpo de la lata, la costura y los extremos. Estas comprobaciones confirman que las capas protectoras aplicadas durante el proceso de fabricación de latas de aerosol permanecen intactas.
SiHaiPack sitúa puntos de control de calidad en toda la línea de producción. La inspección del material abarca el tamaño, la dureza y el aspecto de la hojalata antes de iniciar cualquier proceso de conformado. Las comprobaciones durante el proceso supervisan la calidad de la soldadura, las dimensiones del estrechamiento y el espesor del recubrimiento. Las inspecciones finales confirman que cada lata terminada cumple las normas de presión, estanqueidad y resistencia a la corrosión antes del envío.
Llenado, embalaje y entrega
Llenado y engatillado de la válvula
El llenado comienza después de que las latas superan las pruebas de estabilidad. La línea dosifica el concentrado del producto en cada lata y, a continuación, engatilla la cazoleta de la válvula en la abertura de la lata. Un cabezal de engatillado comprime la cazoleta de la válvula contra el reborde para formar un sello hermético al gas. Este sello debe contener la carga de propelente sin fugas.
La velocidad de producción depende de la configuración de la línea de llenado. Las máquinas rotativas de llenado de aerosoles pueden alcanzar velocidades de aproximadamente 300 a 600 latas por minuto porque mueven los recipientes en un círculo continuo, en lugar de detenerse y arrancar. Los sistemas lineales tradicionales suelen gestionar entre 80 y 150 latas por minuto.
Tipo de máquina | Rendimiento (latas/min) |
|---|
Manual | 2–5 |
Semiautomática | 10–30 |
Línea automática estándar | 40–60 |
Línea BOV totalmente automática | 25–53 |
Línea personalizada de alta velocidad | Hasta 200 |
Inspección final y embalaje
La inspección final verifica que cada lata llena cumpla las normas de peso y aspecto. Las latas terminadas pasan por una estación final de control de peso para comprobar que el peso total de llenado —producto más propelente— se encuentre dentro de las especificaciones. Las unidades que están fuera del intervalo de peso aceptable se desvían automáticamente. La inspección visual detecta desalineaciones del actuador, problemas de colocación del sobrerrevestimiento y cualquier defecto superficial que haya pasado la inspección inicial de la lata.
Los planes de muestreo siguen normas de aceptación reconocidas. ANSI/ASQ Z1.4 (ISO 2859-1) define los planes de muestreo AQL para la inspección final. Para un lote de 5.000 unidades, un tamaño de muestra habitual es de 200 artículos.
ISO 2859-1 se menciona como la norma para el muestreo de aceptación en la fabricación de latas de aerosol, aplicable a la inspección final.
El último paso del proceso de fabricación de latas de aerosol es embalar las latas terminadas para su distribución. SiHaiPack entrega latas de aerosol completamente probadas y listas para la producción, que pasan directamente al llenado o al envío.
Cada etapa del Proceso de fabricación de latas de aerosol—desde la impresión de la hojalata hasta el embalaje final—contribuye a crear un producto terminado fiable. Un control de calidad uniforme garantiza la seguridad y el rendimiento. SiHaiPack entrega latas completamente probadas y listas para la producción. Colabore con un fabricante que priorice la precisión y la calidad para obtener resultados duraderos.
Preguntas frecuentes
¿Cuál es la diferencia entre las latas de aerosol de dos piezas y las de tres piezas?
El proceso de dos piezas forma un cuerpo sin costuras con un fondo integrado. El proceso de tres piezas suelda un cuerpo independiente, una cúpula superior y una base inferior.
¿Cómo aplica la impresión offset los diseños sobre la hojalata?
La impresión offset transfiere la imagen de una plancha a una mantilla de caucho. A continuación, la mantilla presiona el diseño sobre la lámina de hojalata.
¿Qué pruebas confirman la seguridad de las latas de aerosol?
Las latas se someten a una prueba de fugas en un baño de agua caliente y a comprobaciones de presión. Las pruebas de corrosión y de adherencia del recubrimiento verifican la protección y la durabilidad.
 en
 ru
 es
 pt
 zh-CN